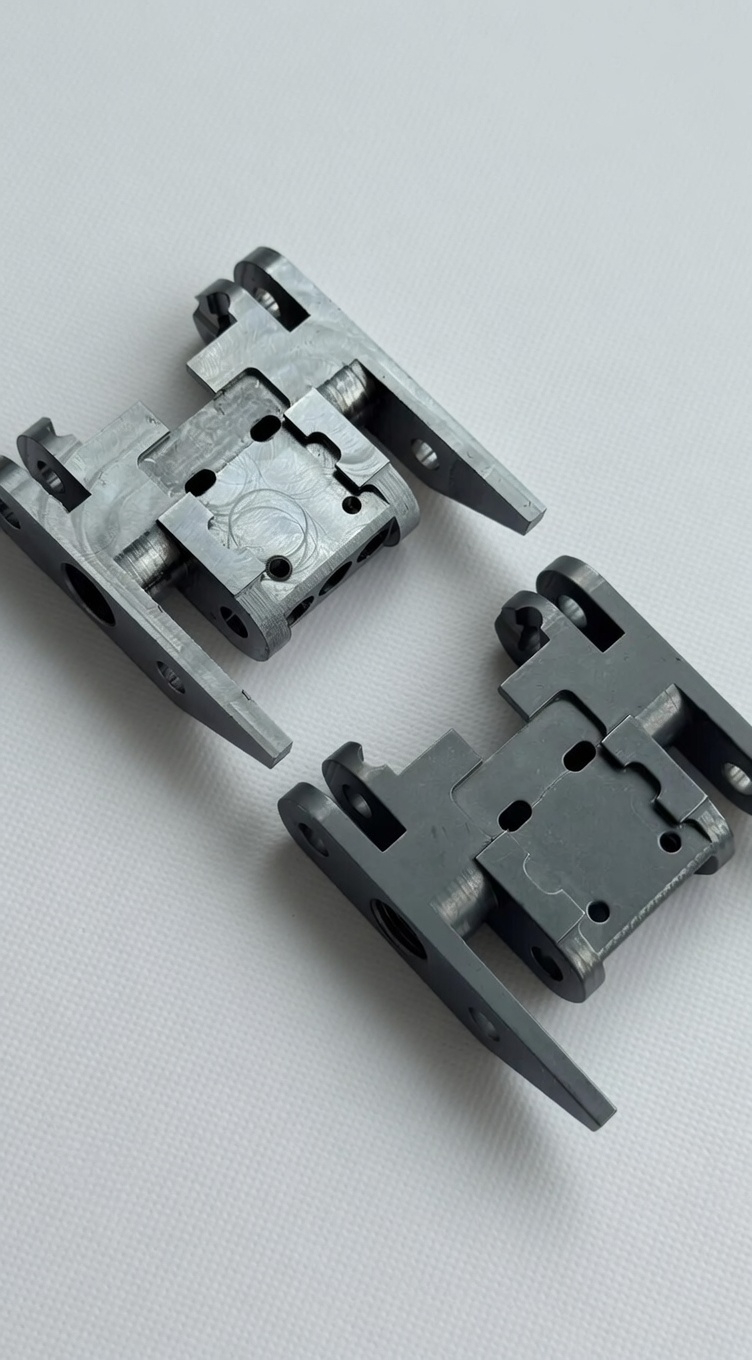
Почему нержавейка — основной материал ЭПП
Аустенитные стали дают стабильный зеркальный блеск и хорошо реагируют на плазменный слой. Их широко применяют в пищепроме, медицине и приборостроении.
12Х18Н10Т и аналоги содержат титан; это влияет на микроструктуру и иногда на равномерность блеска после длинных циклов.
Ферритные и мартенситные нержавейки полируются иначе: выше риск неоднородного тона. Их выносят в отдельную отработку.
Исходная поверхность и сварка
После сварки зона термического влияния и оксиды мешают равномерной полировке. Окалину и цвета побежалости снимают до ЭПП.
Шлифованные швы с глубокими рисками нужно довести механикой. Иначе риска останется видимой под блеском.
Листы после плазменной или лазерной резки имеют изменённую кромку: её часто обрабатывают отдельно от плоскости.
Режим и контроль
Напряжение и время подбирают по площади детали и толщине стенки. Тонкие кронштейны перегреваются быстрее массивных фланцев.
Контролируют Ra, отсутствие питтинга, равномерность блеска и кромки. Для пищевых сборок добавляют проверку очищаемости стыков.
Электролит держат в рабочем диапазоне проводимости: накопление железа и хрома меняет скорость съёма.
- Снять окалину со сварных зон
- Согласовать Ra и зоны блеска
- Не смешивать 304 и спецстали в одном режиме без пробы
- Пассивировать по требованиям изделия
Типичные дефекты на нержавейке
Питтинг — результат передержки, грязной ванны или локального пробоя. Мелкие ямки особенно заметны на зеркале.
Молочный матовый налёт бывает после недостаточной промывки или при выпадении солей. Его снимают корректированной промывкой, а не повторным «жёстким» циклом вслепую.
Селективное травление по границам зёрен встречается на перегретых и сенсибилизированных зонах после термообработки.
Когда ЭПП — часть маршрута
Маршрут часто такой: механообработка → снятие крупных заусенцев → ЭПП → промывка → пассивация → контроль → упаковка.
Если дальше идёт PVD или гальваника, пассивацию и финиш согласуют с покрытием, чтобы не ухудшить адгезию.
Для серий в Ярославле фиксируют карту режима на марку и типоразмер, чтобы филиалы заказчика в других городах получали одинаковый вид.
FAQ
Есть ли разница между 304 и 316 в ЭПП?
316 с молибденом чуть иначе ведёт себя по скорости съёма и тону блеска. Режим подбирают отдельно, особенно для длинных циклов.
Нужна ли пассивация после ЭПП?
Часто да для пищевых и медицинских деталей: восстанавливают хромоксидную плёнку и снижают риск точечной коррозии.
Почему появляется желтизна?
Перегрев, загрязнение ванны или остатки СОЖ. Лечится промывкой, корректировкой режима и чисткой электролита.